
Многоканальный +7 (812) 680-12-22
Мы работаем без выходных с 9:00 до 21:00
г. Санкт-Петербург, Межевой канал, дом 4, офис 301
Инструмент для быстрой замены резцов: тонкости выбора пневмовыколотки
Опубликовано: 14.11.2026
Демонтаж изношенных резцов на барабане дорожной фрезы — та еще задача. За смену механику приходится извлекать сотни зубьев, и каждое движение требует точности и солидного усилия. Когда хвостовик закис в посадочном месте, обычной кувалды и ручной выколотки уже не хватает: удары получаются косыми, держатели деформируются, а драгоценное время простоя техники улетучивается. Тут на сцену выходит пневмовыколотка — устройство, превращающее изматывающую рутину в быстрый и технологичный процесс. Но подобрать модель, которая не подведет на объекте, — задача со звездочкой.
Почему ручной метод уступает пневматике
Физика процесса проста: резец сидит в блоке с натягом, а за сотни часов работы в условиях асфальтовой пыли, влаги и высоких температур посадочное место обрастает окислами и плотным налетом. Извлечь зубья голыми руками или легким молотком физически невозможно.
Когда выбрана технология демонтажа, характеристики пневмовыколотке нужно сопоставить с типом фиксаторов и доступом к резцедержателю.
Ручной способ с применением кувалды таит три скрытые угрозы. Во-первых, почти невозможно нанести строго центрированный удар по хвостовику. Малейшее отклонение — и мощный импульс бьет в стенку держателя, раздувая металл. Во-вторых, отскок инструмента травмирует кисти оператора. В-третьих, скорость демонтажа катастрофически падает: на каждый закисший резец может уходить до пяти-семи минут вместо расчетных секунд.
Пневмовыколотка решает все три проблемы разом. Ударный механизм бьет строго по оси, энергия импульса передается хвостовику, а не блоку, а оператор лишь направляет инструмент, не принимая отдачу на себя.
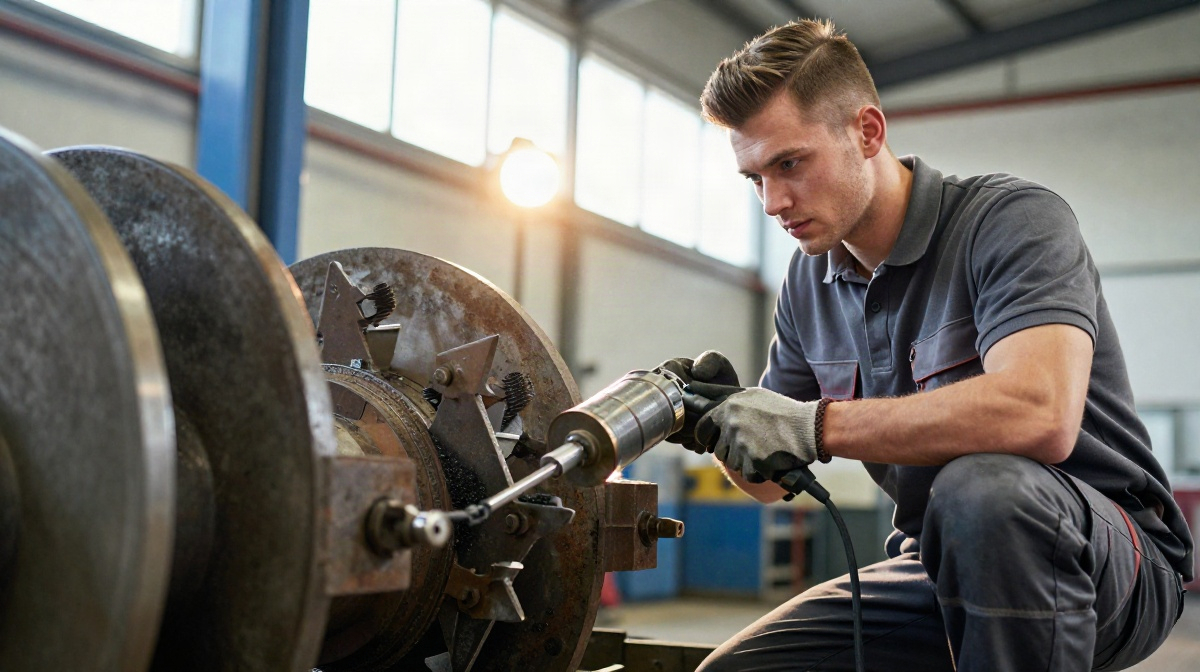
Ключевые параметры пневмовыколотки
При оценке инструмента недостаточно просто взглянуть на цену или бренд. Пневматика работает в жестких условиях: абразивная пыль, вибрация, масляный туман от компрессора. Надежность закладывается в деталях конструкции.
Энергия единичного удара и рабочее давление
Главный показатель — джоули. Чем выше энергия удара, тем увереннее инструмент справляется с намертво прикипевшими резцами. Однако не стоит гнаться только за цифрами в паспорте. Реальная картина зависит от давления в магистрали. Большинство пневмовыколоток рассчитано на 6 бар, но если длина шланга превышает 15–20 метров, а компрессор работает на пределе, фактическое давление на входе в инструмент может просесть до 4–4,5 бар. В таком режиме мощная выколотка будет работать вполсилы, а легкая модель с оптимальным расходом воздуха покажет себя лучше.
Масса инструмента и балансировка
Замена резцов часто происходит в неудобной позе: оператор стоит на коленях, тянется к нижней части барабана или работает на весу. Инструмент весом 5–6 кг быстро превращается в неподъемную гирю. Оптимальный вес для длительной смены лежит в диапазоне 3,5–4,5 кг. Но вес — полдела. Критически важен баланс: центр тяжести должен находиться ближе к рукоятке, чтобы оператору не приходилось постоянно компенсировать перевес ударного узла.
Совместимость насадок с типоразмерами держателей
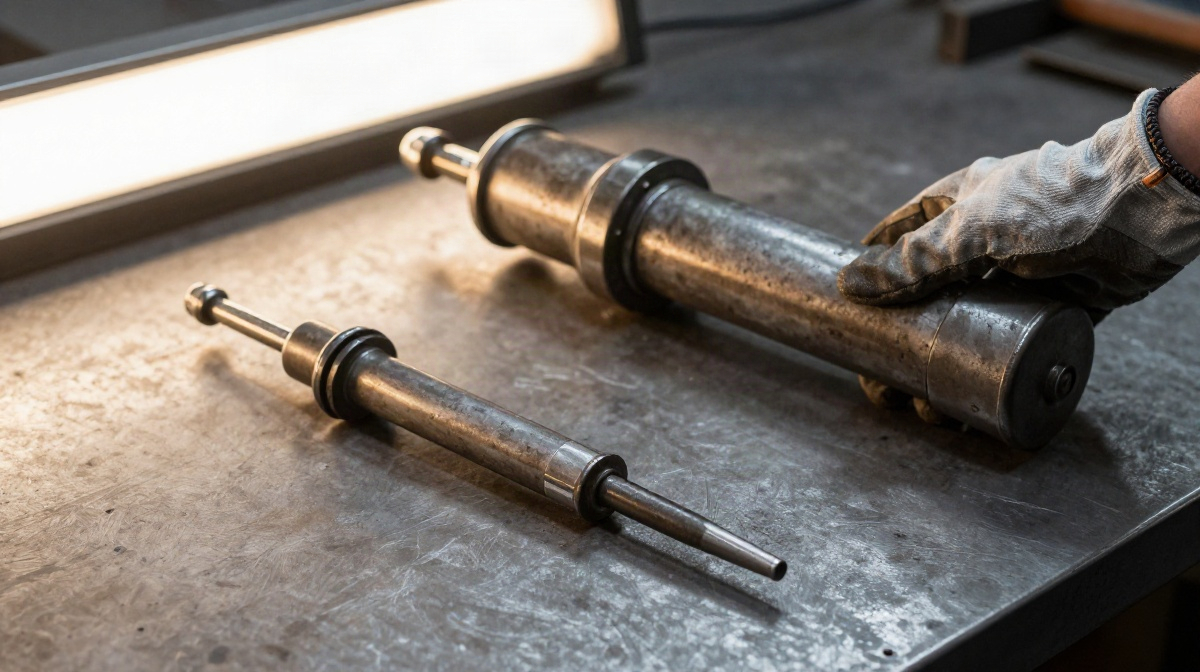
Существует множество стандартов держателей (Wirtgen, Betek, Kennametal, Caterpillar и их аналоги). Выколотка должна оснащаться сменными насадками (башмаками), которые плотно облегают хвостовик конкретного резца. Зазор между насадкой и хвостовиком гасит энергию удара и приводит к быстрому разбиванию обоих. Универсальные насадки — компромисс, всегда лучше иметь набор под конкретные типоразмеры паркa.
Сравнение классов инструмента
Рынок делит пневмовыколотки на два лагеря: компактные модели для точечных работ и тяжелые агрегаты для интенсивных смен. Выбор зависит от масштаба задач и частоты использования.
| Параметр | Компактный класс (до 4 кг) | Усиленный класс (от 5 кг) |
|---|---|---|
| Энергия удара | 8–15 Дж | 20–35 Дж и выше |
| Расход воздуха | 0,6–1,0 м³/мин | 1,2–2,0 м³/мин |
| Удобство в стесненных условиях | Высокое | Низкое |
| Назначение | Плановая замена, слабый натяг | Сильный окисление, аварийный демонтаж |
| Требования к компрессору | Малые (от 2 м³/мин) | Высокие (от 3,5 м³/мин) |
Компактный инструмент идеален для регулярного обслуживания фрезы, когда резцы меняются не дожидаясь полного износа. Он маневрен, не выматывает оператора и не требует мощного компрессора. Усиленные модели — тяжелая артиллерия. Они спасают, когда фрезу «закусило» из-за пропущенных резцов, и держатели деформировались так, что легкие удары просто отскакивают от хвостовика.
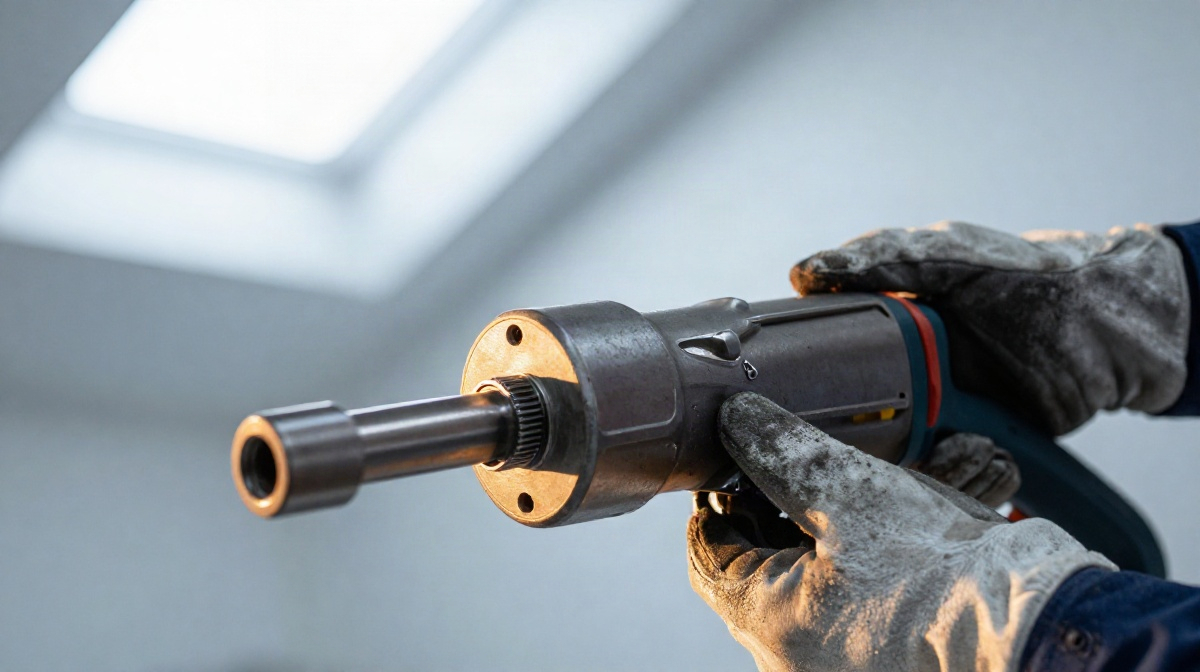
Организация пневматической магистрали
Даже самая совершенная выколотка бессильна без грамотно подведенного воздуха. Ошибки на этом этапе сводят на нет все достоинства инструмента.
Диаметр и длина шланга
Потеря давления — бич длинных магистралей. При длине трассы свыше 20 метров стандартный шланг 3/8 дюйма работает как дроссель. Воздух доходит до инструмента, но его объём не успевает восполняться между ударами. Для интенсивной работы следует использовать шланги диаметром 1/2 дюйма, минимизируя количество соединений и переходников.
Борьба с конденсатом и смазка
Компрессорный воздух всегда содержит влагу. Попадая в цилиндр пневмовыколотки, влага смешивается с пылью, превращаясь в абразивную пасту, которая моментально убивает уплотнительные кольца и стенки цилиндра. Обязательный элемент — влагоотделитель на линии. Кроме того, пневмоударник нуждается в постоянной подаче масла. Если в системе нет автоматического лубрикатора (маслораспылителя), перед началом смены необходимо заливать пару кубиков пневматического масла прямо во входной штуцер.
Правило пяти капель: если приложить белый картон к выхлопному отверстию работающего инструмента, на нем должны оставаться лишь легкие масляные пятна. Сухой выхлоп говорит о голодании механизма, а обильные брызги — о переливе, который тоже вреден.
Техника безопасности и комфорт оператора
Работа с пневмовыколоткой кажется безопаснее, чем swinging кувалдой, но имеет свои специфические риски. Хвостовик изношенного резца может расколоться, и осколок твердого сплава вылетает с большой скоростью. Защитные очки или щиток — абсолютный минимум.
Вибрация — второй незаметный враг. Длительное воздействие низкочастотных ударов приводит к синдрому Рейно (вибрационной болезни). Качественные модели оснащаются виброгасящими рукоятками из полиуретана с внутренними демпферами. Если инструмент планируется использовать чаще пары раз в месяц, экономить на антивибрационной защите не стоит.
Третий аспект — фиксация насадки. Некоторые выколотки имеют пружинный фиксатор, другие полагаются на конусную посадку или магнит. Пружинный вариант надежнее удерживает башмак при работе в перевернутом положении, не давая ему упасть в барабан.
Оптимизация процесса на объекте
Скорость замены резцов зависит не только от мощности удара, но и от логистики на объекте. Опытные бригады работают спаренно: один оператор вращает барабан гидравликой из кабины, выставляя зубья в удобную для демонтажа позицию, второй работает пневмовыколоткой. Параллельно третий рабочий сортирует снятые резцы и готовит новые на тележке.
Есть хитрость, ускоряющая демонтаж: перед ударом стоит слегка раскачать резец в держателе, если это позволяет конструкция блоков. Это разрушает тонкий слой окислов и снижает страгивающее усилие. Также не стоит пытаться выбить резец, если насадка соскочила с хвостовика — удар мимо наверняка деформирует посадочное место, и тогда потребуется уже не замена резца, а сварка и серьёзный ремонт.
Резюме для принимающего решение
Выбор пневмовыколотки — это баланс между мобильностью и силой удара. Для небольших бригад, работающих на ямочном ремонте, достаточно легкого инструмента со скромным расходом воздуха. Крупным подрядчикам, чьи фрезы перемалывают тысячи кубов асфальта в месяц, потребуется арсенал из пары усиленных моделей и набора насадок под все стандарты парка. Инвестиция в правильный инструмент окупается не столько ценой спасенных держателей, сколько часами простоя тяжелой техники, которые удается сэкономить.